HEPA滤材来样复刻后风量下降?先查折叠间距与胶合工艺问题
HEPA滤材来样复刻中的风阻异常:折叠、胶合与密封怎么查
家用净化器或暖通空调设备的HEPA滤材来样复刻,常出现“外观接近,装上后风量下降、异味控制变弱、更换周期缩短”的情况。采购时若只关注厚度、颜色和边框尺寸,容易忽略折叠间距、胶合覆盖、密封边、基材纤维分布等细节。以下从结构复刻、风阻与效率平衡、异味层搭配和采购沟通四个方向,拆解来样复刻中真正影响使用效果的环节。
一、来样复刻先看结构:折叠间距、胶合与密封
折叠间距决定容尘空间
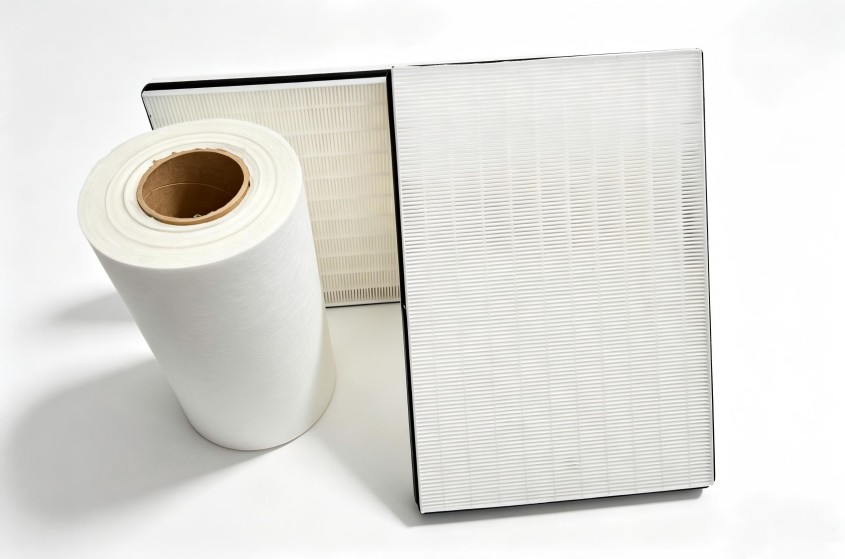
折叠式HEPA滤材的过滤表现,不只来自纤维本身,还来自折叠后形成的空气通道。间距偏小,过滤面积可能接近,但容尘空间变小,灰尘更容易在表层堆积,压损上升更快。间距偏大,则可能出现局部气流短路,影响整体拦截表现。来样复刻时,需要同时确认折叠数量、单折宽度、褶高和两端支撑方式,而不是只看成品外径。
胶合与密封边影响真实有效面积
折叠之间的胶合线、上下端胶层、外框密封边,都会占用原本可用于过滤的区域。胶量过多、胶线过宽,会直接减少有效过滤面积,并增加气流阻力。如果原样品依靠边框卡槽、硅胶垫或热熔胶固定,复刻版本若改变固定方式,就可能出现漏风、局部压差变大。检查时要关注胶合覆盖率、胶层厚度、密封方式是否与样品一致,以及安装后是否有可压缩的密封空间。
滤材厚度与基材分布不能简单等比例放大
有些来样复刻会把厚度增加,以提高容尘或强度,但厚度增加后气流通道变窄,风阻可能明显上升。高效滤材的纤维分布、折叠挺度、基材支撑性,也需要在复刻中保持一致。若原样品在两端有加强结构,复刻版本缺少对应支撑,长时间使用后可能出现塌陷、褶皱变形,影响密封和效率。
二、风阻与效率平衡:HEPA滤材来样复刻的取舍
高效滤材并不是“越密越好”。纤维更细、结构更密,对微粒拦截能力可能提升,但气流通过时的阻力也会增加。对净化器主机而言,风阻过高会导致风量下降、噪音上升、风机负载增加,最终影响整机净化速度和能耗表现。
来样复刻时,建议把风阻、效率、容尘、噪音和寿命放在同一张表里评估。可以先确认原样品对应的主机风道尺寸、额定风量、目标效率等级和允许压损范围,再决定折叠间距和基材选择。若原样品用于低风量小空间净化,复刻版本不宜直接放大过滤面积而忽略风道匹配;若用于大风量设备,则要考虑折叠强度和端部支撑,避免高风速下滤材变形。
在“HEPA滤网来样复刻”项目中,常见误区是用更厚的滤材替代原厚度,以为能提升寿命。实际效果可能相反:初期压损偏高,风机长时间高负荷,滤芯寿命反而缩短。因此,复刻不是单一参数替换,而是结构、材料和主机工况的整体匹配。
三、异味控制场景:活性炭布或炭布如何影响风阻
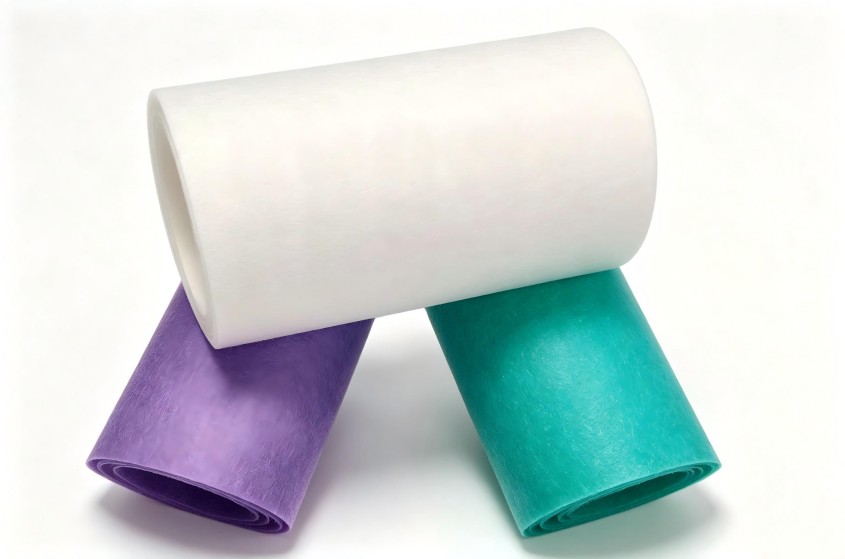
部分家用净化器或汽车座舱滤芯,会在高效过滤层之外增加除味层。若来样包含活性炭布、炭布或多层复合结构,复刻时需要单独确认各层厚度、贴合方式、开孔或褶皱方向。活性炭布或炭布层的克重、孔径和折叠方式,都会影响气流通道。若除味层过紧或贴合不平整,可能在高效滤材前形成局部阻塞,使风阻上升,除味效果却没有同步改善。
对于同时关注微粒和异味的产品,建议把“HEPA滤材来样复刻”拆成两层任务:第一层保证微粒过滤结构和风阻,第二层评估异味吸附层的布局与气流分布。若原样品采用分层复合,复刻时应保留层间分隔或导流结构,避免吸附材料被气流吹散或局部堆积。碳布和炭布在工程表述中常被互换,但实际选型时,需要以样品层结构、贴合工艺和主机风道为准。
四、来样复刻的采购建议:提供完整工况,减少反复打样
来样复刻是否准确,往往取决于前期资料是否完整。建议提供以下内容:原样照片或实物、成品尺寸、折叠数量、厚度、边框材质、密封方式、安装位置、主机风量、目标效率、异味控制要求、使用环境、预期更换周期。若样品来自不同主机或不同气候环境,还应说明使用季节和粉尘浓度变化。
在确认方案时,可先做小批量结构验证,再进入批量生产。验证重点不是“像不像”,而是安装后是否有漏风、压损是否稳定、噪音是否可接受、异味控制是否达到预期。若涉及活性炭布或炭布复合层,还应观察使用一段时间后的吸附层状态,避免仅凭初期效果判断寿命。
创洁滤材可根据具体净化设备、风道结构和过滤目标,提供从滤材结构复刻到成品适配的定制方案,帮助客户把来样样品转化为可批量落地的稳定产品。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。