激光烟雾净化里,3D打印可编辑成型炭量夹碳布为何更稳
激光烟雾净化中,可编辑炭布怎么降低风阻又不牺牲吸附
激光切割、打标等工序产生的烟雾,常混合细颗粒物、有机挥发物和微小纤维。过滤系统常见痛点不是没有滤材,而是运行一段时间后孔隙被糊住、风阻上升、风量下降。很多采购选炭布时,只关注炭层厚不厚、克重大不大,却忽略孔隙走向、炭层分布与风道适配。本文从结构设计、吸附路径、风阻控制三个维度拆解,为什么 3D打印可编辑成型炭量夹碳布 更适合复杂烟雾工况,以及如何在选型时避开常见误区。
一、烟雾过滤的真实难点:不是吸附,而是持续通量
激光烟雾颗粒细、附着性强,容易在纤维表面形成桥接。普通活性炭布若孔隙均一,入口层很快形成滤饼;若炭层过密,初始阻力偏高,风机负荷增加。真正影响稳定性的,不只是“能不能吸附”,而是“在允许压差下能跑多久”。
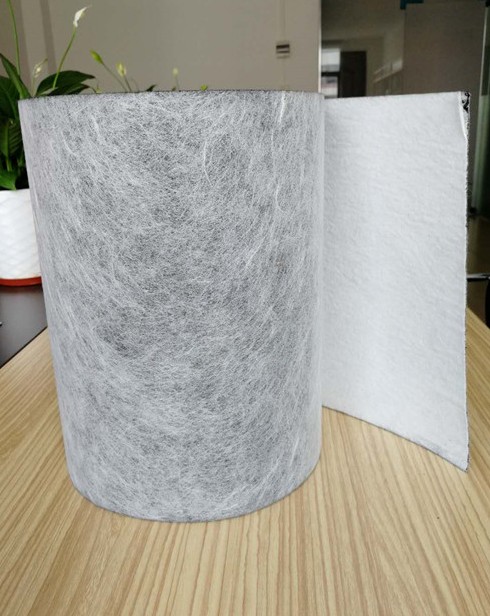
过滤路径要分层:入口层拦截较粗颗粒,中部承担吸附与二次过滤,出口层保持适度开放。可编辑成型碳布滤材的价值,在于把这种分层逻辑做进纤维结构和炭层排布里,而不是单纯加厚。
二、3D打印可编辑成型炭量夹碳布 的结构逻辑
1. 孔隙梯度:先拦后吸
三维成型思路可按烟雾路径调整孔隙密度。入口层更开放,减少粉尘贴附;中部收紧,延长气流与炭层接触时间;出口层保持通透,降低压差。这种结构对细颗粒与挥发物混合工况更友好。
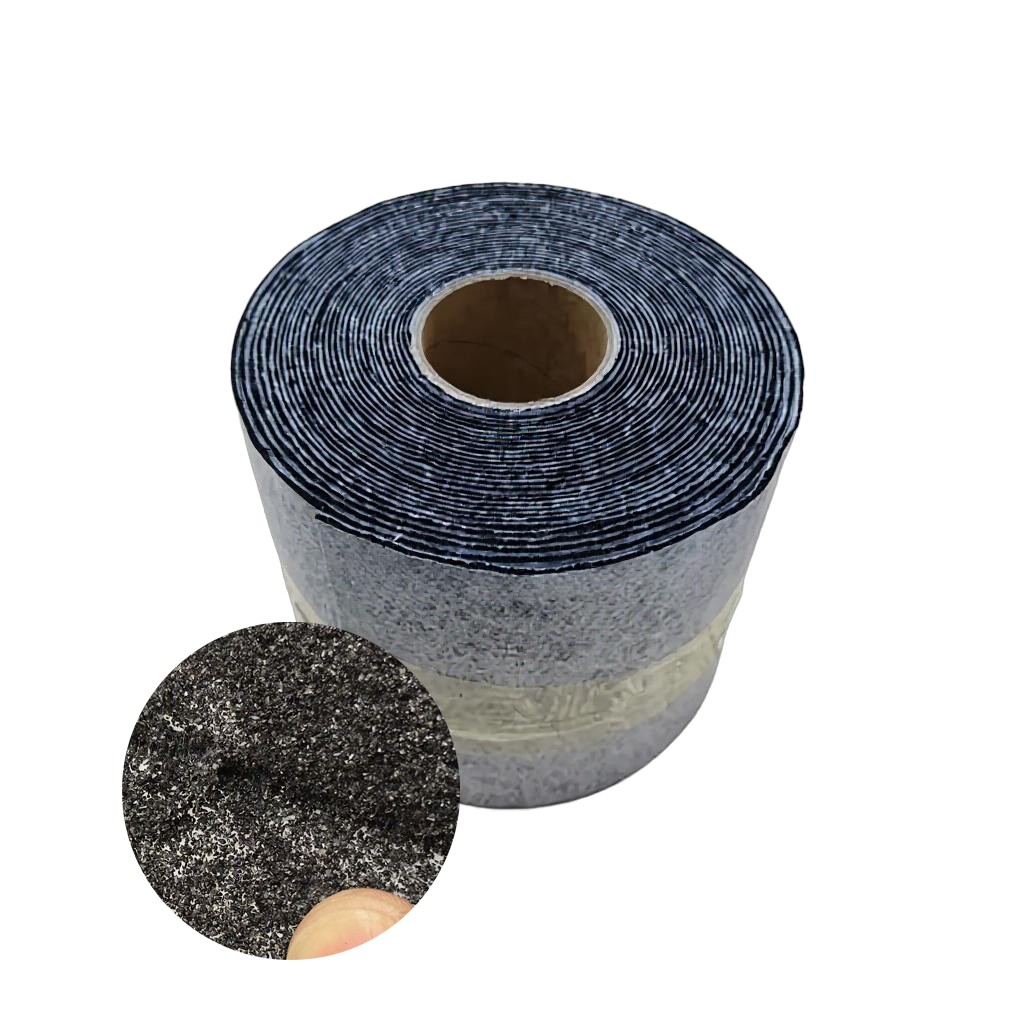
2. 炭层分布:把吸附能力放在有效区域
炭量不是越多越好。炭层过厚会增加风阻,也可能让气流短路;炭层过薄则吸附容量不足。可编辑成型碳布可通过局部加厚、梯度排布,把吸附能力集中到真正需要处理的区段。对激光烟雾过滤炭布来说,这种分布比平均铺炭更能兼顾寿命与阻力。
3. 风阻与效率:不是越厚越好
现场问题常来自效率与成本被割裂看待。初始效率高,但压差快速上升,更换频率和能耗都会增加。低风阻活性炭滤布的重点,是在保证效果的前提下保持通道可维护。3D打印可编辑成型炭量夹碳布 的意义,正是把孔隙、炭层、厚度放在同一套结构里协同设计。
三、激光烟雾场景下的适配判断
1. 先看工况
加工材质、设备功率、抽风量、连续运行时间、允许压差,都会影响滤材选择。不同激光工序的烟雾浓度差异很大,不能只按“激光烟雾”一个标签判断。
2. 再看规格
克重、厚度、炭含量、改性工艺、纤维强度,都是需要核对的维度。若现场对异味、油烟、粉尘同时有要求,还需看滤材是否具备复合过滤能力。
3. 最后看成品匹配
滤材再好,也要和滤网框架、安装尺寸、密封结构匹配。成品端如果存在缝隙、压装不均或支撑不足,实际过滤效果会明显打折扣。
四、采购时容易踩的三个坑
第一,只看炭量不看孔隙。炭量高不代表阻力低,也不代表寿命长,孔隙结构决定气流是否顺畅。
第二,只看单点效率不看运行周期。短期测试数据漂亮,不代表长期压差稳定,高浓度烟雾下更容易暴露问题。
第三,只选滤材不选整体过滤路径。前级初效、中效、活性炭过滤、密封结构缺少任何一环,都会影响最终净化体验。
如果现场正在做激光烟雾净化改造,或现有滤材衰减过快、风阻偏高,建议整理加工材质、抽风量、允许压差、更换周期等参数,再做针对性匹配。
如需获取针对性的滤材选型建议与工艺优化方向,可联系创洁滤材技术团队。