MERV滤网来料压折加工中1200规格炭布选型与风阻控制关键要点
1200规格炭布压折后风阻与吸附效率波动的原因
做 MERV滤网来料压折加工 时,1200规格炭布常遇到吸附点分布不均、褶皱回弹和折损率波动。很多人把问题归到压折机,实际更关键的是来料克重、炭布改性状态与折距设计是否匹配。若只看单片过滤效果,忽略气流通道和压折后的厚度变化,批量上线后仍可能出现风阻升高或滤材早期衰减。下面从压折结构、吸附保持和工况适配三个维度,梳理可落地的判断方向。
1200规格炭布压折后效率波动的主要原因
压折角度与褶皱深度影响气流通道
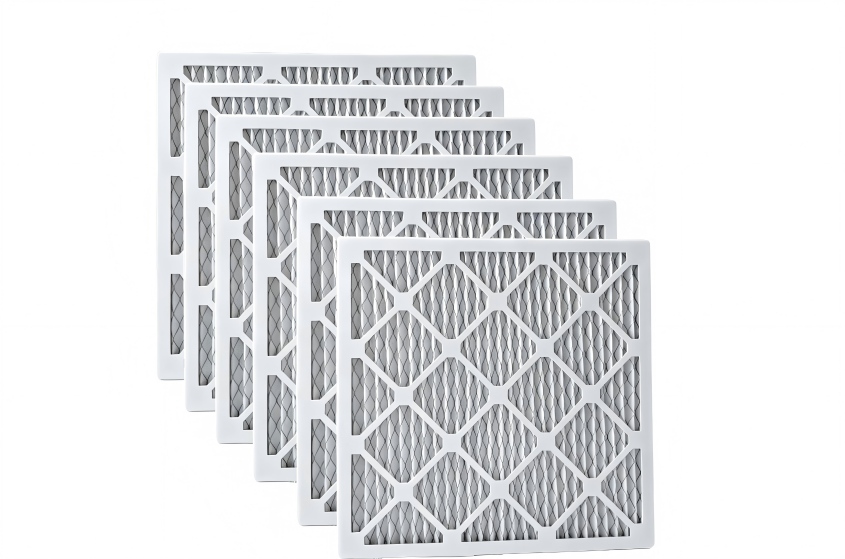
1200规格炭布本身吸附面积较大,压折后褶皱会改变通道截面。角度过小,褶皱浅,气流容易从局部短路;角度过大,褶皱堆叠,阻力上升。压折加工需要关注折距、折深和端部压合,避免局部炭布被过度压实,导致吸附通道变窄。
炭布克重与改性工艺决定吸附保持
碳布来料的克重和炭含量会影响压折后的支撑性。克重偏低时,褶皱容易塌;克重偏高时,若改性配方适配不足,孔隙结构可能受限。1200规格下,吸附点分布是否均匀,比单看外观更重要。
MERV滤网炭布选型与压折适配的关键检查点
来料尺寸与折距匹配
先核来料幅宽、厚度公差和折距,再看压折后的端部是否平整。尺寸偏差会造成褶皱错位,后续装框或压框时受力不均。建议用连续几片做厚度抽检,而不是只检首片。
表面吸附一致性与折损率
压折前记录炭布表面状态,压折后对比折痕处的吸附层是否出现掉粉、开裂或局部压实。1200规格炭布的折损率不能只按单片判断,要结合连续批次的抽检结果看趋势。
不同工况下的适配方向
激光烟雾与细颗粒场景
激光烟雾对细颗粒和油雾混合负载敏感,压折后的通道均匀性直接影响前段拦截。若工况偏湿,需关注炭布回弹和压合后的厚度变化,避免通道逐渐收窄。
工业过滤与暖通场景
工业过滤更看重长期运行下的阻力变化,暖通初/中效则关注风量波动下的稳定性。同一批1200规格碳布,适配不同工况时,折深和端部压合力度需要分别验证。
选型与优化建议
按工况倒推 MERV滤网来料压折加工 参数
不要先定压折角度再找来料。先明确过滤对象、风量、允许压降和更换周期,再核对1200规格炭布的克重、炭含量和改性状态。参数匹配后,压折工艺才有稳定基础。
用试产验证替代单一经验值
建议小批量试折,记录褶皱高度、端部平整度、折损率和阻力变化。若连续批次波动明显,优先从来料状态和压合参数两个方向排查,而不是直接放大批量。MERV滤网压折工艺是否适配,关键看连续批次的一致性。
询价前准备好这些资料
向供应商询价时,提供工况对象、风量、尺寸、厚度、批量和过滤等级,比只问单价更有用。克重、炭含量、改性工艺和规格不同,压折后的成本与效果也会不同。1200规格炭布过滤效果不能只看单片,要看整批来料与压折参数的匹配度。创洁滤材可结合来料状态与压折参数做适配评估。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。