激光烟雾下3D打印可编辑活性炭夹碳布可调炭量怎么选
激光烟雾过滤:别只看炭量,先看结构能不能编辑
激光加工现场的烟雾并不均匀:金属颗粒、有机挥发物、水汽和短寿命微粒会随功率、材料、走刀速度一起变化。很多团队容易把重点放在“炭量越高越好”,结果滤材装进去后除味改善,但压差上升、风量下降,后期维护成本也跟着走高。下面从结构分布、吸附配方、风阻影响三个维度,拆解 3D打印可编辑活性炭夹碳布可调炭量 的适配逻辑,帮助把规格、炭层和实际工况放到同一张表里。
3D打印可编辑活性炭夹碳布可调炭量,先解决“分布”问题
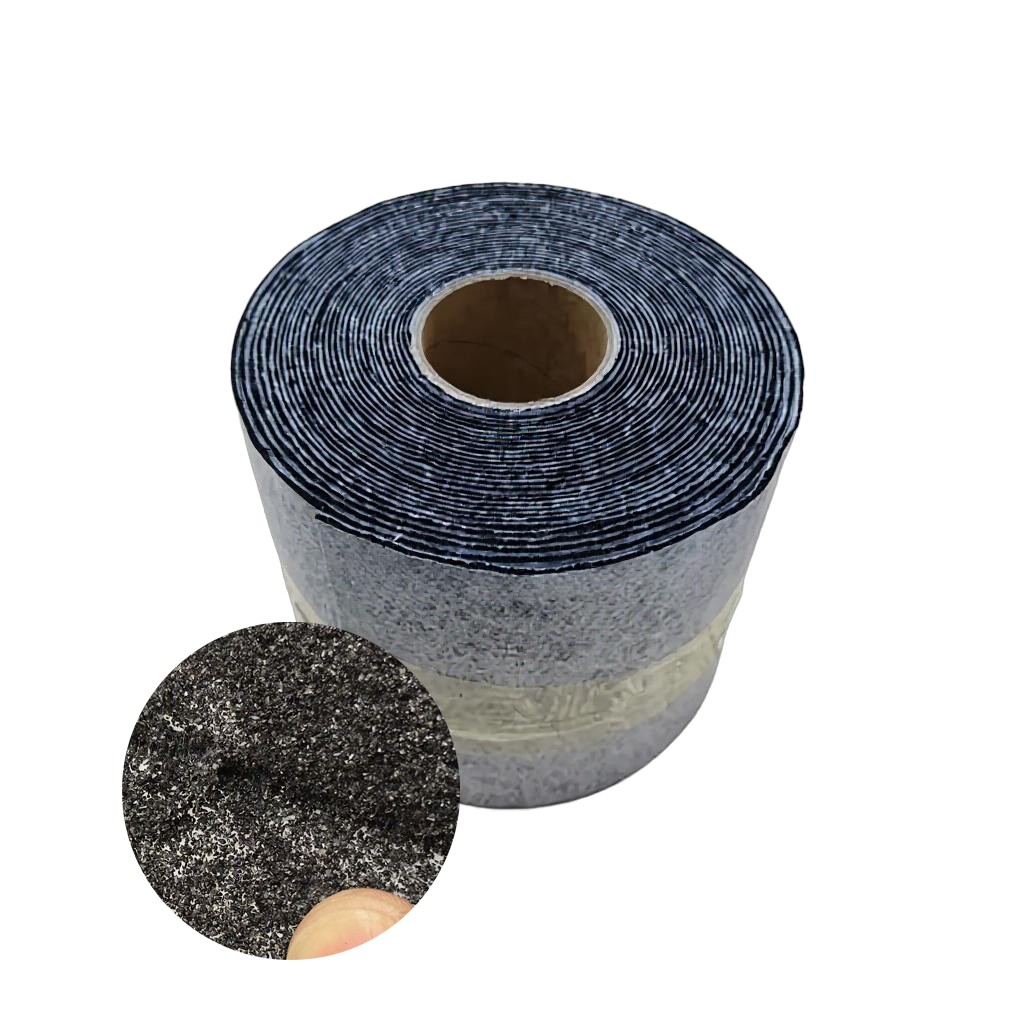
传统活性炭炭布或碳布常采用均匀铺炭思路,优点是好理解、好比较,难点是面对复杂烟雾时,局部吸附位点可能先饱和,而另一部分通道还在低负荷运行。3D可编辑炭布吸附工艺的价值,在于把炭层从“整片均布”变成“按工况分区”。高流量、高浓度、短停留区域可以加厚或增密,低负荷区域则保留更开放的孔隙,让压差曲线更平缓。
从平面吸附到分区吸附
这里的“可调”不是简单把整张碳布做厚,而是让炭量在关键区域形成梯度。当规格表里出现 1200 这类标识时,它更像设计起点,而不是终点。真正需要确认的是:这个数值对应哪一类孔隙结构、哪一段吸附负荷、哪一个风阻区间。只有把 1200 与烟雾路径、过滤面积、更换周期放在一起看,才能判断它是否匹配现场。
可调炭量怎么匹配激光烟雾
激光烟雾的差异,主要来自加工材料和工艺参数。塑料、涂层、复合材料、金属表面预处理等场景,挥发物种类不同,对吸附配方的要求也不同。可调炭量碳布过滤方案更适合先做区间设计,而不是直接锁定单一克重。
按成分波动定区间,不按单一数值定结果
如果现场烟雾以轻质有机挥发物为主,重点可以放在微孔吸附能力和更换节奏上;如果颗粒与有机物混合,结构上的拦截通道和活性炭炭布的吸附区域需要同时考虑。激光烟雾活性炭滤材定制的关键,是把“目标污染物”和“可接受压差”先写进选型条件,再反推碳布厚度、孔隙率与炭层分布。
风阻、寿命与更换节奏
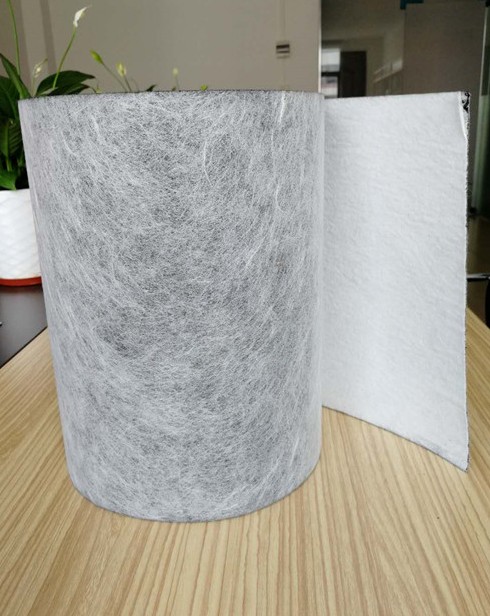
可调炭量并不等于无限提高炭层。炭层越厚,初期吸附容量可能更充足,但气流通过路径变长,压差更容易上升。对净化机组或滤芯壳体来说,风量一旦下降,过滤效率会先被感知,维护频率也会提高。因此,设计阶段需要同时看三点:初始压差、压差增长斜率、到达更换压差的时间。
常见选错点与可落地的优化方向
先列工况,再定规格
很多选型分歧,不是因为参数看不懂,而是工况没列全。建议至少确认:激光类型、加工材料、功率与速度范围、进风口位置、烟雾停留时间、目标污染物、允许压差、维护窗口。把这些信息整理成一张表后,再讨论克重、厚度、孔隙结构和炭量分布,结论会更稳定。
用可编辑结构做小批量验证
对于成分波动较大的激光烟雾,直接上大面积固定规格风险偏高。更稳妥的路径是先用小尺寸样片验证结构分区是否有效,再观察压差变化和除味表现。3D打印可编辑活性炭夹碳布可调炭量 的优势,正是允许在结构层面做局部修正,而不是每次只靠整体加厚。
如需获取针对性的滤材选型建议与工艺优化方向,可联系创洁滤材技术团队。