汽车空调滤芯模切适配1200规格时碳布与炭布如何控制更稳
1200规格滤芯模切中碳布与炭布的适配要点
1200规格进入汽车座舱滤芯后,尺寸变化会让模切问题更容易被看见。贴边不齐、折边不顺、缝口不严,都会影响安装贴合与出风均匀。碳布和炭布在搜索里常被混用,但在裁切、贴合、折叠环节,材料张力与表面状态不同,处理方式也不同。下面从结构、路径、质检三个方向拆解汽车空调滤芯模切怎么控。
尺寸放大后,模切偏差会更明显
1200规格汽车滤芯模切先看边位
1200规格汽车滤芯模切时,边缘长度增加,定位点与裁切路径对偏差更敏感。若折边宽度不一致,装框后可能出现缝隙或局部挤压。碳布/炭布材料如果预紧不足,裁切后回弹,贴边会松。建议先把关键边位标出来,按同一基准走刀,再处理折边。
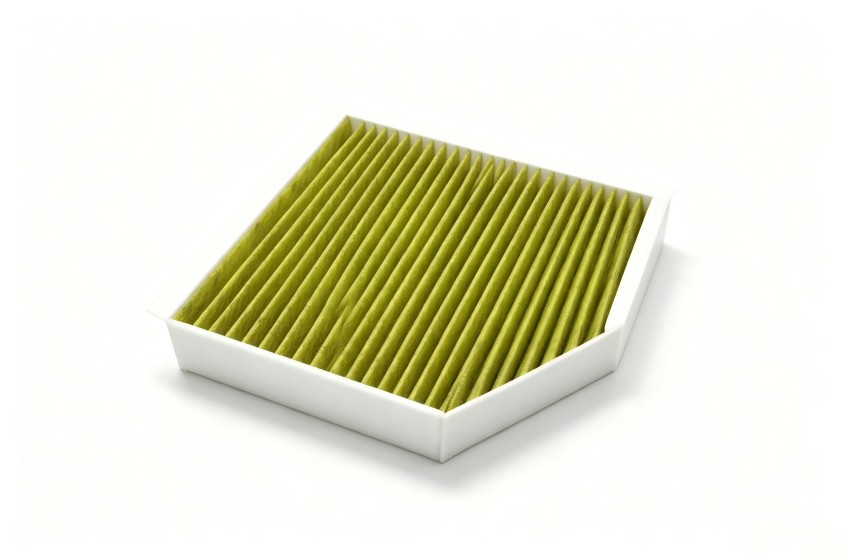
折边要连续,缝口要稳定
折边不是越紧越好。太紧会拉扯滤材,造成边位变形;太松又会在安装后产生缝隙。1200规格下,边位受力更集中,折边处容易出现毛边或起伏。控制重点是把折边宽度、走刀速度、停顿位置保持连续,让缝口在装框前就达到稳定状态。
碳布滤芯模切适配先看张力
表面状态影响贴边
碳布(炭布)表面若纤维外露较多,贴合时容易起毛,边位容易有松散感。若改性后表面偏紧,裁切后边缘稳定性更好。1200规格下,边角区域受力更大,材料张力不均会造成褶皱。处理时先确认材料在放卷、展平、定位后的状态,再进入裁切。
褶皱不是单纯裁切问题
褶皱可能来自材料预压、折叠顺序、模切压力。1200规格滤芯在折叠后,若某一面先被压紧,另一面释放时会产生起伏。解决方向是调整折叠顺序和停顿时间,让材料充分贴合后再进入下一刀。对于碳布/炭布,还要关注边角是否被反复弯折,避免局部应力集中。
汽车空调滤芯模切验收重点
外观与尺寸
边角是否齐平,折边是否连续,缝口是否有毛刺,是验收第一层。1200规格下,边位偏差更容易被放大,建议按同一测量点复测,避免只凭视觉判断。尺寸、折边宽度、卡口位置需要与结构要求一致,才能减少装框后的返工。
装框与出风
装框后看四周是否均匀,滤材是否与框体贴合。碳布/炭布若局部鼓起,会影响风量分布。验收时结合安装位检查,比单看平面尺寸更贴近使用状态。若某一边位反复出现缝隙,优先回查该边位的模切路径和材料预紧状态。
从采购到工艺,怎样降低返工
先确认规格与结构
1200规格不等于同一结构,折边、卡口、厚度、滤材层数都会影响模切。采购侧提供完整结构要求,工艺侧再匹配裁切路径。把1200规格与对应安装位、使用方式一起确认,能减少后续反复调整。
材料批次要统一
碳布和炭布在不同批次中,克重、炭含量、改性工艺、厚度可能带来手感差异。批量前先用同一批次做小批验证,确认贴边、折边、装框结果稳定后再扩大。对1200规格这类边位敏感的结构,材料批次一致性对交付稳定更关键。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。